Métaux d'apport
En soudage, le métal d'apport est le matériau fusible introduit dans le bain de fusion pour former le cordon qui lie les pièces entre elles. Son choix influe fortement sur les caractéristiques mécaniques et chimiques de l'assemblage final : résistance à la traction, tenue à la corrosion, ductilité, résistance aux chocs. Un métal d'apport mal sélectionné peut contribuer à fragiliser un assemblage même correctement exécuté. Retrouvez l'ensemble de notre gamme dans notre offre métaux d'apport et dans notre gamme soudage chez RUBIX.
Les différentes formes de métaux d'apport Les métaux d'apport se présentent sous plusieurs formes selon le procédé de soudage utilisé et les exigences de productivité :
- Fils MIG/MAG massifs : conditionnés en bobines, ils sont utilisés en procédé semi-automatique sous gaz de protection. Leur diamètre varie de 0,6 à 1,6 mm selon l'épaisseur des pièces à assembler et l'intensité de soudage. Ils conviennent aussi bien à l'acier courant qu'aux alliages inoxydables ou à l'aluminium, selon leur composition.
- Fils fourrés : le fil contient en son cœur un flux qui stabilise l'arc et améliore les caractéristiques métallurgiques du cordon. Ils permettent des cadences de dépôt élevées et offrent de bonnes qualités mécaniques sur les aciers à forte teneur en carbone ou les assemblages de structures épaisses.
- Électrodes enrobées (MMA) : conditionnées en boîtes ou en étuis par longueur et diamètre standardisés, elles intègrent dans leur enrobage les éléments d'alliages et les agents de protection du bain de fusion. Incontournables pour les interventions sur chantier ou en position difficile.
- Baguettes TIG : utilisées en soudage TIG sans enrobage ni flux, leur longueur standard est de 1 000 mm. Elles sont disponibles pour l'acier, les alliages inoxydables, l'aluminium et les alliages de cuivre. La qualité de la baguette TIG contribue à la propreté du cordon et la stabilité du bain.
La règle fondamentale est que le métal d'apport doit être compatible - chimiquement et mécaniquement - avec les matériaux à assembler. Pour les aciers non alliés et faiblement alliés, des fils ou électrodes de composition standard suffisent dans la majorité des cas.
Les alliages inoxydables exigent des métaux d'apport à teneur en carbone maîtrisée pour éviter la sensibilisation en zone soudée et prévenir la corrosion intergranulaire.
Pour les alliages d'aluminium, la composition du métal d'apport doit être sélectionnée en fonction de la nuance de l'alliage de base afin de préserver la résistance à la corrosion de la liaison métallique. Le cuivre et ses alliages nécessitent des métaux d'apport spécifiques, dont la composition assure une bonne mouillabilité et une température de fusion compatible avec celle du métal de base.
Caractéristiques mécaniques et résistance à la corrosionLes caractéristiques mécaniques du cordon - résistance à la traction, limite d'élasticité, résilience - doivent être au moins équivalentes à celles du métal de base pour garantir l'intégrité des assemblages sous charge. Pour les structures soumises à des environnements agressifs (humidité, produits chimiques, atmosphères salines), la résistance à la corrosion du métal d'apport est un critère de sélection à part entière. Certains fils et électrodes intègrent des éléments d'alliage spécifiques - chrome, nickel, molybdène - permettant d'améliorer cette tenue sans alourdir la pièce soudée.
Procédé, gaz de protection et conditions de soudageEn MIG/MAG, le gaz de protection utilisé influe sur le comportement du métal d'apport en fusion : un gaz riche en CO₂ génère un arc plus pénétrant mais plus de projections ; un mélange argon/CO₂ assure un arc stable avec moins de projections, adapté aux soudures de précision. En TIG, l'argon pur est le gaz de protection de référence. La longueur libre du fil en MIG/MAG influe également sur le comportement thermique et la performance du dépôt - un paramètre à définir avec soin selon le diamètre de fil et l'intensité de soudage. Le soudeur expérimenté adapte l'ensemble de ces paramètres aux conditions industrielles réelles du poste.
Normes applicables aux métaux d'apport Chaque famille de métaux d'apport est encadrée par des normes précises. Vérifiez la classification du produit avant tout achat pour vous assurer de la cohérence entre le métal d'apport et les exigences de votre procédure de soudage :
- Norme EN ISO 14341:2020 : fils-électrodes et dépôts pour le soudage MIG/MAG des aciers non alliés et des aciers à grain fin. Elle codifie les caractéristiques mécaniques du métal déposé, la composition chimique du fil et le gaz de protection associé. La classification permet d'identifier rapidement si un fil est adapté à votre acier de base et à vos exigences de résistance à la traction et de résilience.
- Norme EN ISO 2560:2020 : électrodes enrobées pour le soudage à l'arc des aciers non alliés et des aciers à grain fin. Elle encadre la composition de l'enrobage, les caractéristiques mécaniques du métal déposé et les positions de soudage autorisées. La teneur en hydrogène diffusible - classée de H5 à H15 - est un critère particulièrement important pour les aciers à haute résistance, sensibles à la fissuration à froid.
- Norme EN ISO 636:2024 : norme de classification des baguettes, fils et dépôts pour le soudage TIG des aciers non alliés et des aciers à grains fins, couvrant les matériaux jusqu'à 500 MPa de limite d'élasticité minimale ou 570 MPa de résistance à la traction minimale. Elle propose deux systèmes de classification : le système A, fondé sur la limite d'élasticité et une énergie de rupture moyenne de 47 J, et le système B, fondé sur la résistance à la traction et une énergie de rupture moyenne de 27 J. Ce double système permet de sélectionner le produit consommable selon les exigences mécaniques précises de l'assemblage à réaliser, qu'il soit utilisé à l'état brut de soudage ou après traitement thermique. Une baguette TIG conforme à cette norme permet d'obtenir des caractéristiques mécaniques du métal déposé maîtrisées et reproductibles, conformément aux exigences de classification définies par la norme.
- Norme EN ISO 24373:2018 : fils pleins et baguettes pleines pour le soudage par fusion du cuivre et des alliages de cuivre. Elle définit les exigences de composition chimique garantissant la compatibilité métallurgique entre le métal d'apport et le métal de base, ainsi que la performance en termes de conductivité électrique et thermique du cordon.
- Norme EN ISO 18273:2015 : fils-électrodes, fils et baguettes pour le soudage de l'aluminium et des alliages d'aluminium. La classification permet d'identifier la nuance d'alliage du métal d'apport, sa composition chimique et les alliages de base pour lesquels il est adapté, un critère essentiel pour préserver les caractéristiques mécaniques de la zone soudée sur les alliages à durcissement structural.
- SAF-FRO est une référence dans les métaux d'apport pour le soudage à l'arc industriel. La marque propose une gamme complète de fils MIG/MAG, d'électrodes enrobées et de baguettes TIG, couvrant les aciers courants, les alliages inoxydables et les matériaux spéciaux. Ses produits sont reconnus pour la stabilité de leur arc et la régularité des caractéristiques mécaniques du métal déposé, lot après lot.
- Spartex propose des métaux d'apport accessibles et polyvalents, pensés pour les ateliers généralistes et les équipes de maintenance industrielle. La marque se distingue par la constance de la qualité de ses fils et électrodes, ainsi que par la clarté des documents techniques accompagnant ses produits, un avantage concret pour les soudeurs qui doivent documenter leurs procédures.
- Böhler Welding by Voestalpine est un fabricant autrichien de référence mondiale dans les métaux d'apport haute performance. Ses produits couvrent les alliages les plus exigeants - inox austénitiques, duplex, nickel, titane - et sont particulièrement reconnus dans les secteurs de l'énergie, de la chimie et de la pétrochimie, où les exigences de résistance à la corrosion et de tenue à chaud sont maximales. La marque est notamment reconnue pour sa gamme Thermanit, dédiée aux aciers inoxydables et aux alliages à haute résistance à la corrosion, ainsi que pour ses produits certifiés pour les applications nucléaires selon les référentiels RCC-M (selon les informations du fabricant), parmi les qualifications les plus exigeantes du secteur industriel.
- Lincoln Electric est un acteur mondial du soudage dont la gamme de métaux d'apport couvre l'ensemble des procédés et des matériaux. La marque est notamment reconnue pour ses fils fourrés de la gamme UltraCore, permettant des cadences de dépôt élevées sur aciers à haute résistance, et pour la richesse de sa documentation technique permettant au soudeur de sélectionner le bon produit pour chaque application.
- Selectarc est un fabricant français spécialisé dans les électrodes et métaux d'apport pour le soudage industriel. La marque propose une large gamme d'électrodes enrobées et de fils pour aciers spéciaux, inox et alliages, avec une réactivité reconnue sur les demandes hors standard et une capacité à fournir des produits répondant à des spécifications techniques particulières.
Fil MIG/MAG massif ou fourré, électrode enrobée, baguette TIG : chaque assemblage mérite un métal d'apport sélectionné avec rigueur. RUBIX met à votre disposition une large sélection de métaux d'apport issus des marques de référence, avec l'appui de conseillers techniques présents dans plus de 200 agences en France. Consultez notre sélection de fil MIG/MAG, de baguette TIG ou contactez directement votre agence RUBIX pour obtenir une recommandation adaptée à vos matériaux, vos procédés et vos exigences de qualification.
FAQ - Métaux d'apport Comment choisir un métal d'apport pour souder de l'acier inoxydable ?Le choix dépend de la nuance d'inox à assembler. Pour les inox austénitiques courants (304, 316), un fil ou une électrode de type 308L ou 316L est la référence. Le suffixe “L” indique une teneur en carbone basse, ce qui limite le risque de sensibilisation de la zone soudée et préserve la résistance à la corrosion de l'assemblage. Pour les aciers duplex ou les nuances plus spécifiques, consultez les documents techniques du fabricant ou votre conseiller RUBIX pour identifier la composition exacte adaptée à votre application.
Quelle est la différence entre un fil massif et un fil fourré ?Le fil massif est un fil plein de composition homogène, utilisé sous gaz de protection. Il génère peu de projections et offre un cordon propre, adapté aux soudures apparentes ou aux assemblages sur aciers fins. Le fil fourré contient en son cœur un flux ou des éléments d'alliage qui améliorent la stabilité de l'arc, le taux de dépôt et les caractéristiques mécaniques du cordon, particulièrement utile sur les aciers à forte teneur en carbone ou les assemblages épais en position. Dans ces configurations spécifiques, le fil fourré offre souvent de meilleures performances que le fil massif.
Peut-on stocker les métaux d'apport indéfiniment ?Non. Les électrodes enrobées et les fils fourrés sont sensibles à l'humidité, ce qui peut entraîner une absorption d'hydrogène dans le métal déposé et provoquer des fissures à froid sur les aciers à haute résistance. Les électrodes basse hydrogène doivent être conservées dans des étuves de séchage après ouverture de l'emballage. Les fils MIG/MAG massifs sont plus stables mais doivent être protégés de la corrosion. Vérifiez les conditions de stockage recommandées dans les documents techniques de chaque produit et respectez les durées de conservation recommandées par le fabricant.

279 produit(s) avec 458 référence(s) :
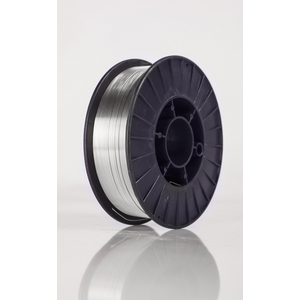

Métal d'apport fil MIG/MAG Spartex 880061, Type: Fil de soudure MIG INOX 316 L-SI | Diamètre: 0.8 mm | Conditionnement: 5 kg
- spartex :880061
- rubix :C600-0647920
- ean :3660338335198
- Epuisé
- Diamètre:0,8 mm
- Conditionnement:5 kg


Electrode - Métaux d'apports Lincoln Electric 509236, Diamètre: 2.5 mm | Longueur: 350 mm
- lincoln electric :509236
- rubix :0332-8188289
- ean :8712067000955
- En stock, expédié sous 24/48h
- Diamètre:2,5 mm
- Conditionnement:2,7 kg
- Norme:AWS A5.1 : E7018-1 H4R ISO 2560-A: E 46 4 B 32 H5 ABS DNV BV TUV LR GL RMRS

Electrode - Métaux d'apports Saf-Fro W000288726, Diamètre: 2 mm | Longueur: 300 mm
- saf-fro :W000288726
- rubix :0160-8142458
- ean :3278640764317
- Epuisé
- Diamètre:2 mm
- Conditionnement:11,3 kg
- Norme:AWS A5.4 - E312-17 / ISO 3581-A - E29 9 R 1 2

Electrode - Métaux d'apports Oerlikon Welding 620148, Diamètre: 2.5 mm | Longueur: 350 mm
- oerlikon welding :620148
- rubix :2212-8197773
- Epuisé
- Diamètre:2,5 mm
- Conditionnement:2 kg
- Norme:AWS A5.4 E 316L-17 - EN ISO 3581-A E 19 12 3 L R 32

Métal d'apport fil MIG/MAG Saf-Fro W000283021, Type: consumable | Diamètre: 0.8 mm | Conditionnement: 15 kg
- saf-fro :W000283021
- rubix :0160-8001311
- ean :3278640749307
- En stock, expédié sous 24/48h
- Diamètre:0,8 mm
- Conditionnement:15 kg


Métal d'apport fil MIG/MAG Böhler Welding by Voestalpine 87873, Type: MAG | Diamètre: 1 mm | Conditionnement: 250 kg
- böhler welding by voestalpine :87873
- rubix :2399-3025929
- En stock, expédié sous 24/48h
- Diamètre:1 mm
- Conditionnement:250 kg

Métal d'apport fil MIG/MAG Böhler Welding by Voestalpine 87869, Type: MAG | Diamètre: 1 mm | Conditionnement: 18 kg
- böhler welding by voestalpine :87869
- rubix :2399-3025916
- Epuisé
- Diamètre:1 mm
- Conditionnement:18 kg

Métal d'apport fil MIG/MAG Saf-Fro C12K016S1E22, Diamètre: 1.2 mm | Conditionnement: 16 kg
- saf-fro :C12K016S1E22
- rubix :0160-8209874
- ean :8033742806670
- Epuisé
- Diamètre:1,2 mm
- Conditionnement:16 kg
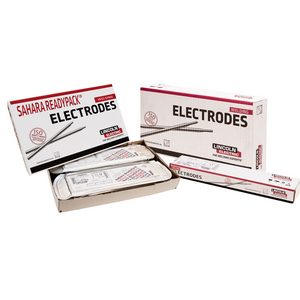
Electrode - Métaux d'apports Lincoln Electric 524062, Diamètre: 2.5 mm | Longueur: 350 mm
- lincoln electric :524062
- rubix :0332-8188537
- ean :8712067002119
- Epuisé
- Diamètre:2,5 mm
- Conditionnement:1,4 kg

Electrode - Métaux d'apports Abicor Binzel 700.0229.BLI, Diamètre: 1.6 mm | Longueur: 150 mm
- abicor binzel :700.0229.BLI
- rubix :2026-8132373
- ean :4036584175755
- Epuisé
- Diamètre:1,6 mm
- Norme:ISO 6848 - EN26848

Métal d'apport fil MIG/MAG Saf-Fro W000283295, Type: consumable | Diamètre: 1.2 mm | Conditionnement: 15 kg
- saf-fro :W000283295
- rubix :0160-8001646
- ean :3278640743725
- Epuisé
- Diamètre:1,2 mm
- Conditionnement:15 kg
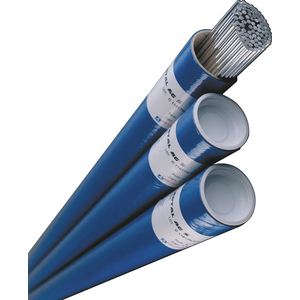
Métal d'apport fil TIG Saf-Fro T24T005R6S22, Diamètre: 2.4 mm
- saf-fro :T24T005R6S22
- rubix :0160-8209877
- ean :8033742808636
- En stock, expédié sous 24/48h
- Diamètre:2,4 mm
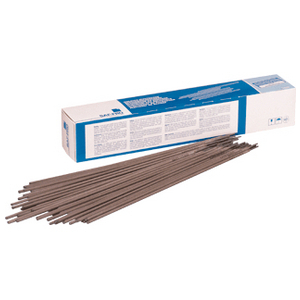
Electrode - Métaux d'apports Saf-Fro W000288243, Diamètre: 4 mm | Longueur: 350 mm
- saf-fro :W000288243
- rubix :0160-8001389
- ean :3278640710918
- En stock, expédié sous 24/48h
- Diamètre:4 mm


Electrode - Métaux d'apports Oerlikon W000375872, Diamètre: 2 mm
- oerlikon :W000375872
- rubix :2212-8214118
- ean :4028659278539
- En stock, expédié sous 24/48h
- Diamètre:2 mm
- Conditionnement:1 kg

Métal d'apport fil MIG/MAG Saf-Fro W000382807
- saf-fro :W000382807
- rubix :0160-8186238
- ean :3457140500698
- Epuisé