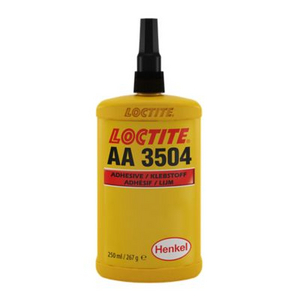
Colles et adhésifs liquides Loctite AA 3504, Contenance: 250 ml
Colle structurelle
Voir les informations techniquesVoir les documentsRéférences
Loctite :AA 3504
Rubix :0166-8209437
Fabricant :195539
EAN :5010266152509


Résumé technique
| Contenance | 250 ml |
|---|
Documents
Détails articles : ADHESIF ACRYLIQUE LOCTITE AA 3504 FL 250 ML
Monocomposant à base d’uréthane méthacrylate, l’adhésif LOCTITE AA 3504 assure le collage d’aimants sur des supports électrozingués ou plaqués. Il polymérise sans contact avec l’air et sous rayonnement UV, ce qui permet de fixer rapidement les pièces en ligne de production.
Caractéristiques :
Cet adhésif ambré de viscosité moyenne s’applique sans mélange préalable. Il s’utilise avec l’activateur SF 7649. La polymérisation principale est anaérobie : elle se déclenche entre les pièces, à l’abri de l’air. Un second mécanisme, activé par un rayonnement UV de 365 nm, fige rapidement le produit et fixe l’assemblage en position. La surface exposée à l’air nécessite en complément un rayonnement de 250 nm pour durcir complètement. L’excès d’adhésif hors du joint ne reste donc pas liquide. La vitesse de prise dépend de l’intensité de la lampe, de la distance aux pièces, du jeu d’assemblage et de la transparence du support aux UV. Une lampe à vapeur de mercure à enveloppe quartz réalise la polymérisation en 20 à 30 s à 100 mW/cm². Sensible à la lumière, LOCTITE AA 3504 se distribue avec des équipements à tuyauterie noire. Les surfaces à coller doivent être propres et dégraissées.
Spécifications :
- Technologie : acrylique, à base d’uréthane méthacrylate.
- Composants : monocomposant, sans mélange.
- Polymérisation : anaérobie, secondaire par lumière UV.
- Aspect : liquide ambré, odeur douce.
- Viscosité Brookfield RVT à 25 °C (mobile 3, 20 tr/min) : 800 à 1 300 mPa·s.
- Densité à 25 °C : 1,1.
- Longueurs d’onde de polymérisation : 365 nm, plus 250 nm pour la surface au contact de l’air.
- Temps de prise sous UV à 365 nm (éprouvettes en verre) : ≤ 20 s à 6 mW/cm², 8 s à 10 mW/cm², 5 s à 100 mW/cm².
- Temps de surface sèche au toucher : 20 s à 100 mW/cm².
- Profondeur polymérisée à 100 mW/cm² : environ 1,5 mm après 12 s (selon la courbe de la fiche technique).
- Résistance au cisaillement sur acier sablé : ≥ 22 N/mm² (24 h à 22 °C, activateur sur une face, jeu de 0,05 mm).
- Résistance à la traction, axe en acier sur verre : 10 N/mm² (20 s à 100 mW/cm²).Teneur en COV : < 3 %.
- Inflammabilité : produit non inflammable.
- Stockage : 8 à 21 °C, en emballage d’origine fermé, dans un local sec et à l’abri de la lumière.
- Température de fonctionnement : jusqu’à 120 °C.
- Dureté Shore D : 45.
Résistance conservée après 500 h de vieillissement :
- 100 % HR à 50 °C : 50 %.
- Essence au plomb à 22 °C : 60 %.
- Fluide hydraulique à 87 °C : 100 %.
- Eau/glycol 50/50 à 87 °C : 40 %.
- Ester phosphate à 87 °C : 100 %.
Normes :
- Méthodes d’essai ISO 11359-2, ISO 8302, ISO 868, ISO 6922, IEC 60243-1, IEC 60093 et IEC 60250 : protocoles normalisés de mesure de la dilatation thermique, de la conductivité thermique, de la dureté Shore, de la résistance à la traction du joint collé, de la rigidité diélectrique, de la résistivité et du facteur de dissipation.
- Règlement (CE) n° 1907/2006 (REACH) : cadre européen d’établissement de la fiche de données de sécurité.
- Règlement (CE) n° 1272/2008 (CLP) : classification et étiquetage du mélange, avec la mention d’avertissement « Attention ».
Points forts
- La prise sous UV en 5 à 20 s selon l’intensité réduit le temps d’immobilisation des pièces sur poste.
- Le durcissement complet de l’adhésif débordant évite les reprises de nettoyage après assemblage.
- Une résistance au cisaillement d’au moins 22 N/mm² sur acier limite le risque de décollement des aimants en service.
- La tenue aux chocs et à l’humidité préserve le joint dans des équipements soumis aux vibrations.
- Le format monocomposant supprime le dosage et le mélange, ce qui simplifie l’intégration sur ligne automatisée.
Applications
La colle AA 3504 est employée pour le collage d’aimants en ferrite sur des matériaux revêtus, électrozingués ou plaqués. Dans la fabrication de moteurs électriques, elle fixe les aimants sur les rotors ou les carcasses. L’électroacoustique l’utilise pour l’assemblage des composants de haut-parleurs. En bijouterie, elle sert à la fixation rapide de petites pièces.
Ces opérations relèvent surtout des ateliers d’assemblage électrotechnique, des lignes de production en série et des services de maintenance de moteurs. Les postes équipés d’une source UV adaptée permettent d’exploiter pleinement la prise rapide de cette colle.
Certaines conditions d’emploi restent à écarter ou à valider. Elle n’est pas recommandée dans les installations véhiculant de l’oxygène pur ou des mélanges riches en oxygène. Elle ne convient pas non plus comme produit d’étanchéité au chlore ou à d’autres oxydants forts. Sur thermoplastiques, un essai préalable s’impose pour écarter tout risque de fissuration sous contrainte. Un essai de compatibilité est aussi conseillé lorsque les pièces sont lavées en phase aqueuse avant collage.
Informations techniques
Attributs
| Contenance | 250 ml |
|---|
Afficher UNSPSC/ECL@SS/Customs
3 608,00 € HT
/ 10 unités
4 329,60 € TTC
- Livraison habituellement sous (29) jours